
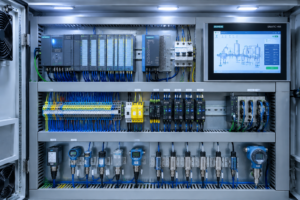


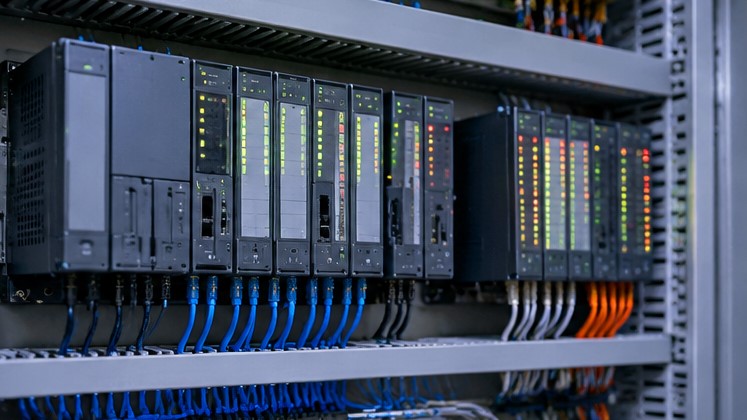
در حوزه اتوماسیون صنعتی و مدیریت فرایندهای پیشرفته، حفظ پایداری و ثبات متغیرهای فیزیکی یکی از بنیادین ترین نیازها به شمار می رود. صنایع نفت، گاز، پتروشیمی، داروسازی، فولاد، تصفیه آب و صنایع غذایی همگی بر پایه جریان پیوسته داده ها و کنترل دقیق پارامترهایی چون فشار، دما، فلو (دبی) و سطح مایعات عمل می کنند. در این میان، کنترلرهای ابزار دقیق به عنوان مغز متفکر حلقه های کنترلی، وظیفه دریافت سیگنال از سنسورها ، مقایسه متغیر فرایند با مقدار مطلوب، و اعمال فرمان اصلاحی به عملگرها را بر عهده دارند. بدون عملکرد صحیح این تجهیزات، کنترل کیفیت محصول غیر ممکن بوده و ریسک آسیب دیدگی تجهیزات سنگین و توقف خطوط تولید به شدت افزایش می یابد. در این مقاله به بررسی عمیق ساختار، معماری، انواع و چالش های فنی این ادوات پرداخته می شود.
یک فرایند صنعتی برای عملکرد پایدار به یک حلقه بسته (Closed-Loop) نیاز دارد. در این معماری، متغیر فرایند (Process Variable یا PV) توسط ترانسمیترها یا سنسورها اندازه گیری شده و به عنوان یک سیگنال استاندارد به ورودی کنترلر ارسال می شود. کنترلر این مقدار را با مقدار هدف یا تنظیم شده (Set Point یا SP) مقایسه می کند. حاصل این تفاضل، سیگنال خطا (Error) است.
نقش بنیادین کنترلرهای ابزار دقیق پردازش این خطا بر اساس یک الگوریتم کنترلی مشخص و صدور سیگنال خروجی به عملگرهایی نظیر شیرهای کنترلی (Control Valves)، دمپرها یا اینورترها است. هدف، به حداقل رساندن خطای ماندگار و کاهش زمان نوسان سیستم تا رسیدن به حالت پایدار است.
تجهیزات کنترلی در طول دهه های گذشته از سیستم های کاملا مکانیکی و پنوماتیکی به سمت سامانه های دیجیتال مبتنی بر ریزپردازنده ها تکامل یافته اند. شناخت دسته بندی این ادوات برای انتخاب صحیح در خطوط تولید امری ضروری است.
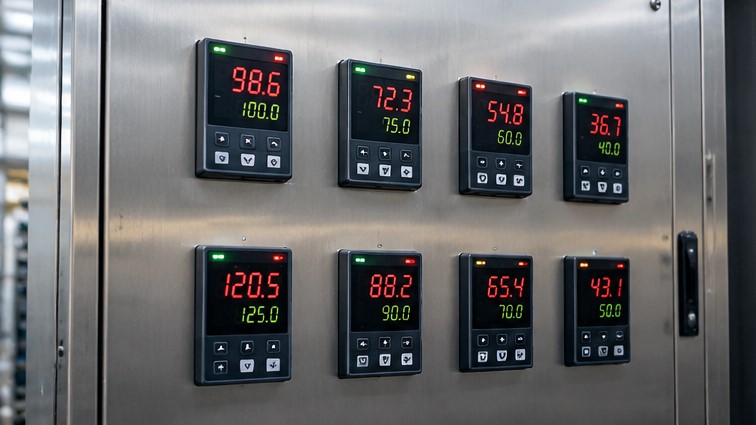
این رده از کنترلرهای ابزار دقیق به صورت اختصاصی برای کنترل یک یا دو حلقه ساده طراحی می شوند. کنترلرهای دما، فشار یا رگولاتورهای دیجیتال که به صورت تابلویی (Panel Mount) نصب می شوند از این دست هستند. این تجهیزات اغلب دارای ابعاد استاندارد مانند یک شانزدهم، یک هشتم یا یک چهارم DIN بوده و الگوریتم های داخلی آن ها برای کاربردهای مشخص بهینه سازی شده است. این کنترلرها برای کوره های حرارتی، مخازن تک جزئی و ماشین آلات بسته بندی مستقل بسیار اقتصادی و قابل اعتماد هستند.
پی ال سی ها از توانمندترین و انعطاف پذیرترین سیستم ها در اتوماسیون مدرن به شمار می روند. اگرچه در ابتدا PLC برای جایگزینی رله های مکانیکی و کنترل ترتیبی طراحی شد، اما با ورود کارت های آنالوگ سرعت بالا و بلوک های محاسباتی پیشرفته، امروزه این تجهیزات نقش بسیار پررنگی به عنوان کنترلرهای ابزار دقیق ایفا می کنند. پی ال سی می تواند ده ها حلقه کنترلی دما، فشار و جریان را همزمان پردازش کرده و منطق های ترتیبی و توقف های اضطراری (Interlocks) را نیز پیاده سازی نماید.
در مجتمع های پالایشگاهی و پتروشیمی که شامل هزاران حلقه کنترلی به هم پیوسته هستند، سیستم DCS بهترین انتخاب است. در این معماری، پردازنده های متعدد در بخش های مختلف سایت مستقر شده و از طریق شبکه های پرسرعت با اتاق کنترل مرکزی ارتباط برقرار می کنند. برتری DCS در مدیریت فرایندهای پیوسته و بزرگ با افزونگی بالا (Redundancy) در پردازنده ها، منابع تغذیه و شبکه های صنعتی است.
این سیستم ها به صورت مستقل از کنترلرهای فرایند کار می کنند. هدف آن ها پایش شرایط بحرانی و رساندن سیستم به حالت امن در صورت بروز خطر است. سنسورها و رله های مرتبط با این رده دارای استاندارد های سخت گیرانه مانند SIL2 یا SIL3 هستند و خطاهای انسانی یا نرم افزاری در آن ها به حداقل ممکن رسیده است.
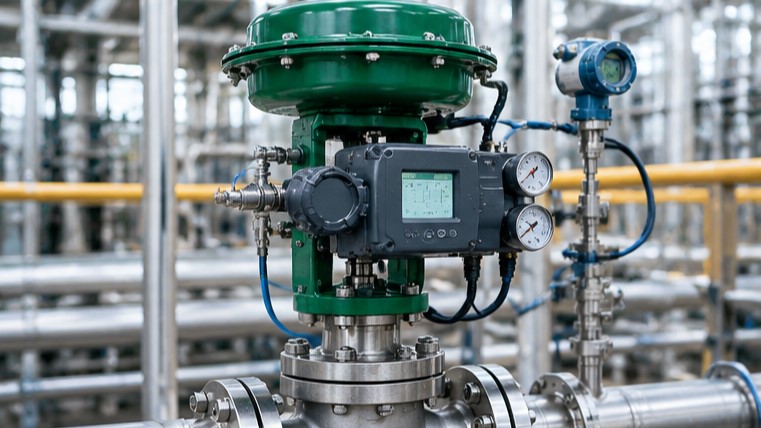
پیشرفت تکنولوژی الکترونیک امکان تعبیه الگوریتم های کنترلی را در خود عملگرها فراهم کرده است. به عنوان مثال، پوزیشنرهای هوشمند شیرهای کنترلی مجهز به ریزپردازنده هایی هستند که می توانند به عنوان کنترلرهای ابزار دقیق در سطح فیلد عمل کنند، موقعیت شفت شیر را مستقیما پایش کرده و پاسخ های دینامیکی سریع تری نسبت به کنترلرهای مرکزی ارائه دهند.
| نوع سیستم کنترلی | سرعت پردازش حلقه | ظرفیت تعداد I/O | سطح افزونگی (Redundancy) | پیچیدگی برنامه نویسی | کاربرد معمول |
|---|---|---|---|---|---|
| کنترلر تابلویی تک حلقه | بسیار سریع | محدود (۲ تا ۸) | ندارد | بسیار پایین (تنظیم پارامتر) | کوره ها، مخازن آب، چیلرها |
| کنترلر PLC | سریع تا متوسط | متوسط تا بالا (ده ها تا هزاران) | ماژولار و انتخابی | متوسط (زبان های IEC 61131) | خطوط بسته بندی، مونتاژ، تصفیه آب |
| سیستم DCS | بهینه برای فرایند | بسیار بالا (چندین هزار) | کامل (سخت افزاری و نرم افزاری) | بالا (مبتنی بر فانکشن بلاک) | پالایشگاه ها، نیروگاه ها، صنایع پتروشیمی |
| سیستم SIS / ESD | فوق ایمن و قطعی | کم تا متوسط | چندگانه (TMR / 1oo2D) | بسیار دقیق و تایید شده | سیستم های توقف اضطراری و حفاظت حریق |
کارایی کنترلرهای ابزار دقیق مستقیما به الگوریتمی وابسته است که برای محاسبه سیگنال خروجی مورد استفاده قرار می گیرد. در محیط های صنعتی، شیوه های کنترلی متعددی وجود دارد که انتخاب آن ها بر اساس دینامیک فرایند تعیین می گردد.
ساده ترین روش کنترلی است که در آن خروجی فقط دو حالت صفر یا صد درصد دارد. برای جلوگیری از قطع و وصل شدن های پی در پی و استهلاک قطعات مکانیکی، همواره یک باند مرده (Deadband یا Hysteresis) تعریف می شود. این روش فقط برای فرایندهای بسیار کند با اینرسی حرارتی بالا مانند بویلرهای ساده مناسب است.
پایه ای ترین و پرکاربردترین الگوریتم در صنعت کنترل پیوسته، PID است:
در مواردی که اغتشاش های خارجی سیستم را قبل از تاثیر بر خروجی تحت شعاع قرار می دهند، از سیستم پیش خور استفاده می شود تا پیش از بروز خطا اقدام اصلاحی انجام گیرد. در کنترل آبشاری نیز خروجی یک کنترلر به عنوان Set Point کنترلر دیگر تعریف می شود؛ به عنوان مثال، کنترلر دمای یک مبدل حرارتی، نقطه تنظیم کنترلر فلو بخار ورودی را تعیین می کند.
نحوه اتصال کنترلرهای ابزار دقیق به ادوات فیلد و سیستم های مانیتورینگ از اجزای کلیدی طراحی است. در جدول زیر، پرتکرارترین پروتکل ها و رسانه های انتقال سیگنال مقایسه شده اند:
| پروتکل یا نوع سیگنال | نوع انتقال | حداکثر نرخ تبادل | مقاومت در برابر نویز | کاربرد اصلی |
|---|---|---|---|---|
| سیگنال آنالوگ ۴ تا ۲۰ میلی آمپر | جریان الکتریکی پیوسته | آنالوگ (بدون دیتا ریت) | بسیار بالا | اتصال عمومی ترانسمیتر به کنترلر |
| پروتکل HART | آنالوگ با مدولاسیون دیجیتال FSK | ۱۲۰۰ بیت بر ثانیه | بالا | کالیبراسیون و عیب یابی ترانسمیترها از راه دور |
| پروتکل Modbus RTU (RS485) | سریال دیجیتال | تا ۱۱۵ کیلوبیت بر ثانیه | متوسط | ارتباط بین کنترلرهای مستقل و تابلویی با PLC |
| پروتکل Profibus DP / PA | فیلدباس اختصاصی صنعتی | تا ۱۲ مگابیت بر ثانیه | بسیار بالا | اتوماسیون خطوط تولید و مناطق ضد انفجار |
| اترنت صنعتی (Profinet / EtherNet/IP) | بسته های داده مبتنی بر شبکه | تا ۱ گیگابیت بر ثانیه | نیازمند شیلد و سویچ استاندارد | یکپارچه سازی کنترلرها با سیستم های SCADA و ابری |
طول عمر مفید و صحت عملکرد کنترلرهای ابزار دقیق منوط به رعایت اصول مهندسی در مراحل جانمایی، سیم کشی و نگهداری است:
هنگامی که فرایند دچار نوسان یا عدم فرمان پذیری می شود، تکنسین ها باید مراحل زیر را برای تعیین منشا خطا دنبال کنند:
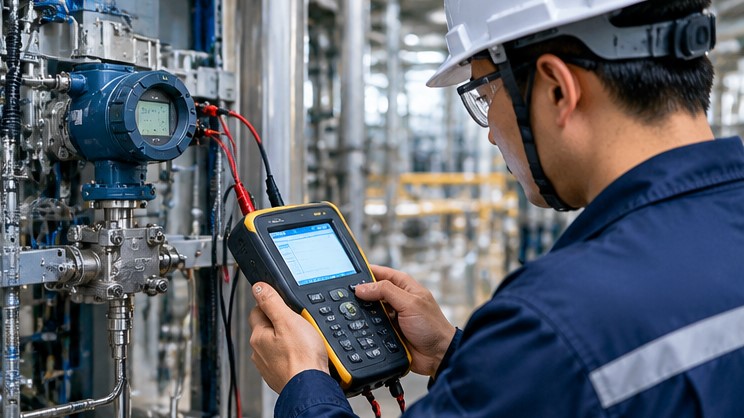
در دنیای صنعت نسل چهارم، کنترلرها تنها مجری الگوریتم های خطی گذشته نیستند. تعبیه پردازنده های با هسته های چندگانه و استفاده از یادگیری ماشین باعث شده تا کنترلرهای ابزار دقیق بتوانند تغییر رفتار سیستم های غیرخطی را یاد بگیرند. این سیستم ها قادرند سایش قطعات مکانیکی عملگرها، گرفتگی مسیرهای سیال و تخریب لنزها یا المنت های سنسور را پیش از وقوع خرابی کامل پیش بینی کرده و به اپراتورها هشدار دهند. این سطح از بلوغ مهندسی هزینه های توقف خطوط را به طور چشمگیری کاهش داده است.
تسلط بر عملکرد، ساختار و الزامات پیاده سازی انواع کنترلرهای ابزار دقیق شرط بنیادین برای افزایش قابلیت اطمینان، کاهش ضایعات تولید و بهینه سازی مصرف انرژی در هر کارخانه صنعتی است. انتخاب اشتباه کنترلر می تواند منجر به رفتارهای پیش بینی نشده، استهلاک سریع ادوات نهایی و هدررفت سرمایه گردد. مجموعه تکنیل با برخورداری از سابقه تخصصی در حوزه تامین ادوات اتوماسیون، سنسورهای دقیق و کنترلرهای صنعتی، به عنوان پلی مطمئن میان تکنولوژی های روز و خطوط تولید شناخته می شود. مهندسان تکنیل آماده ارائه خدمات مشاوره فنی، تامین برندهای معتبر و راه اندازی سیستم های کنترلی متناسب با مختصات فنی پروژه های شما هستند. با تکیه بر تجربه تکنیل، فرایندهای صنعتی خود را به بالاترین سطح کارایی و پایداری برسانید.
کنترلر تک حلقه به طور اختصاصی برای مدیریت یک متغیر (مانند دما یا فشار) طراحی شده و رابط کاربری بسیار ساده ای روی پنل خود دارد. در مقابل، PLC یک پردازنده ماژولار است که می تواند صدها حلقه کنترلی، فرایندهای ترتیبی و سیستم های لاجیک را به صورت یکپارچه و با زبان های استاندارد برنامه نویسی مدیریت کند.
این پدیده زمانی رخ می دهد که یک خطای بزرگ برای مدت طولانی وجود داشته باشد و بخش انتگرال گیر کنترلر به صورت تجمعی خروجی را به حداکثر مقدار ممکن می رساند. پس از رفع خطا، مدتی طول می کشد تا بار انتگرال تخلیه شود که به اورشوت شدید منجر می گردد. این مشکل با الگوریتم های ضد اشباع (Anti-Windup) نرم افزاری کنترل می شود.
بله، نسل های جدید کنترلرها با استفاده از پروتکل های مبتنی بر اترنت نظیر Modbus TCP، Profinet، EtherNet/IP و OPC UA می توانند به آسانی داده های متغیرهای فرایند و هشدارهای سیستم را به لایه های مدیریتی، SCADA و سیستم های برنامه ریزی منابع سازمانی (ERP) منتقل کنند.
در چنین محیط هایی باید به پوشش بردهای الکترونیکی (Conformal Coating) بر اساس استاندارد ISA S71.04، درجه حفاظت جعبه یا تابلو (IP65 به بالا)، و جنس ترمینال ها توجه کرد. همچنین برای کنترلرهای تابلویی، واشرهای آب بندی دور پنل نقشی اساسی در جلوگیری از نفوذ بخارات اسیدی ایفا می کنند.


 انکدر | ENCODER
 اینورتر | inverter
 پالس متر | PULSE METER
 پنل متر | Panel meter
 پی ال سی | PLC
 تایمر | timer
 ترانسمیتر فشار | Pressure Transmitter
 سنسور | sensor
 چشم نوری | Optical Sensor
 رله | relay
 شستی و سلکتور
 کارت انکودر | encoder card
 کانتر | counters
 نمایشگر | indicators
 کنترلر دما و رطوبت
 کنترلر توان | power controller
 کوپلینگ | Coupling
 ترانسمیتر دما | Transmitter Temperature
 کی پد تابلویی | key pad
 لیمیت سوئیچ | limit switch
 منبع تغذیه | power supply
 ترانسمیتر و نمایشگر وزن | Weight Transmitter
 ساعت کار دیجیتال آتونیکس
 موتور | motor
پی ال سی | PLC
 ریکوردر | recorder
 نوار مغناطیسی | magnetic tape
 آتونیکس | Autonics
 کنترلر دما و رطوبت آتونیکس
 کانتر آتونیکس
 رله آتونیکس
 چشم نوری آتونیکس
 سنسور القایی آتونیکس
 تایمر آتونیکس
 انکودر آتونیکس
 استپ موتور آتونیکس
 پالس متر و پنل متر آتونیکس
 کنترلر توان آتونیکس
 منبع تغذیه آتونیکس
 شایلین | shihlin
 اینورتر شایلین
 کارت توسعه انکودر اینورتر شایلین shihlin
 کی پد تابلویی شایلین
 سنسیس | sensys
 ترانسمیتر اختلاف فشار سنسیس
 ترانسمیتر فشار سنسیس
 کوینو | koino
 تایمر کوینو
 چشم نوری کوینو
 سنسور کوینو koino
 شستی و سلکتور کوینو
 کاکن | kacon
 رله کاکن
 لیمیت سوئیچ – میکرو سوئیچ کاکن
 سنسور کاکن
 ساموان | samwon
 کنترلر دما و رطوبت ساموان
 کنوتک | conotec
 کنترلر دما و رطوبت کنوتک
 پنل متر کنوتک
 فناک | fenac
 انکودر فناک
 سنسور درب آسانسور فناک
 نوار مغناطیسی فناک
 واخندورف | wachendorff
 انکودر واخندورف
 دوری | Duri
 کوپلینگ دوری
 کاس | cas
 الیمکو | Elimko
 ترانسمیتر دمای الیمکو
 ریکوردر الیمکو | Elimko Recorder
 امرن | Omron
 پی ال سی امرن | OMRON PLC
 تایمر امرن | Timer Omron
 رله امرن | Omron Relay
 سنسور امرن | Omron Sensor
 کانتر امرن | Counter Omron
 منبع تغذیه امرن | Omron Power Supply
 شراک | schrack
 اپتوکوپلر شراک
 رله شراک
 تبریز پژوه | tabrizpeguh
 بیداک | biduk
 لنبائو | lanbao
 سنسور لنبائو
 لیمیت سوئیچ امرن
 تجهیزات جانبی PLC